常州嵘牌橡塑制品有限公司
3000+厂家配套合作商


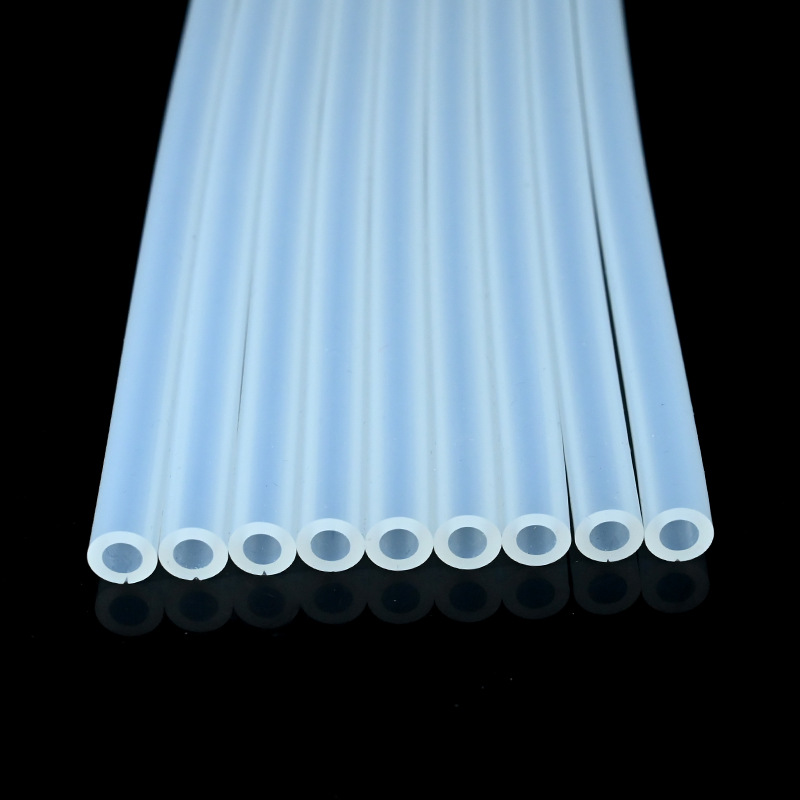
食品级高回弹硅胶管的采购中,“高回弹”三个字蕞常见的用法是一组静态数据:回弹率 ≥85%,压缩永9变形 ≤15%,邵氏硬度 50±5 A。这些数字本身没有问题,问题在于它们描述的是新管在实验室条件下的表现,而不是管子在灌装线上被滚轮挤压十万次之后还剩多少回弹。食品灌装和蠕动泵输送的核心工况是动态疲劳:硅胶大分子在每一次挤压—回弹循环中承受反复的拉伸与压缩,交联网络逐步疲劳,压缩永9变形不可逆地增长,有效通径随之收窄。标准硅胶软管连续运行 500 小时后,内径收缩率可达 5%—8%,每转排量下降 3%—5%,这种衰退是渐进且不可逆的。食品级高回弹硅胶管的选型,必须从“新管回弹率多少”推进到“目标寿命终点还剩多少回弹” 。
在食品级硅胶管的检测体系中,垂直回弹率(ASTM D2632,23℃ 条件下 ≥85%)衡量的是材料在瞬间卸载后的形变恢复速度;压缩永9变形(ASTM D395 或 GB/T 7759,70℃×22h 条件下食品级 ≤15%—20%)衡量的是材料在持续压缩并经历温度作用后,残余变形的多少。前者回答“按下去弹起来快不快”,后者回答“压久了还能不能回去”。对于灌装和蠕动泵场景,压缩永9变形是更贴近失效逻辑的指标:管子被滚轮持续压扁,回弹的敌人不是“弹得慢”,而是“弹不回来”。一个回弹率漂亮的配方,如果压缩永9变形偏高,在动态循环中的通径保持能力仍然会快速劣化。选型时应把压缩永9变形放在回弹率之前,作为高回弹定义的第1锚点。
静态测试的试件没有经历交变应力历史。灌装线上的硅胶管,每一次滚轮碾压都让交联网络承受一次局部应力集中,填料团聚位置和交联密度偏低的区域优先萌生微观损伤,累积到一定程度后宏观表现为永9变形增大、内径收缩、回弹不完全。一份“压缩永9变形 ≤15%”的合格报告,无法告诉你这根管子在 500 小时或 1000 小时动态挤压后,这个数字会变成 20% 还是 35%。高回弹的真正竞争力不在出厂数据,而在衰减曲线的斜率。
食品级高回弹硅胶管的回弹底子,首先由补强填料的路线决定。气相法白炭黑粒径在 7—40 nm 量级,比表面积大、纯度高,与硅胶分子链的结合更均匀,低压缩永9变形配方基本建立在气相胶体系上。同一配方体系下的对比数据显示,气相胶硅胶管的压缩永9变形典型水平在 ≤15%,沉淀胶普通配方则在 ≤30% 量级,差距约一倍。这一差距在静态密封中或许可以被更厚的截面补偿,但在动态挤压工况下无法用几何设计抵消:沉淀胶的回弹衰减起点更高,意味着它在相同挤压次数后更早进入“回弹不足—通径收缩—流量漂移”的链条。气相胶在析出物(TOC)上的优势(≤0.5 mg/L vs. 1—3 mg/L)同时为食品接触合规提供了更干净的基体底子。
铂金硫化在食品级高回弹硅胶管中的价值,需要从两个层面理解,而不是只当作“更贵的硫化方式”。合规层面:GB 4806.16-2025 新增的挥发性物质限量(≤0.5 g/100g)对过氧化物硫化体系和不充分硫化工艺构成直接约束,铂金加成交联反应过程干净、几乎没有小分子副产物,在这一指标上天然占优。性能层面:铂金硫化的交联网络一致性更高,对于需要长期动态回弹的蠕动泵管和灌装管,交联密度的均匀分布意味着应力在反复挤压中更少集中于局部薄弱点,回弹衰减的启动更晚。嵘牌食品级硅胶管采用铂金催化加成型硫化工艺,在 FDA、LFGB 食品接触认证与 -60℃ 至 250℃ 宽温域的基础上,将零化学析出与回弹保持作为同一套材料设计的输出。
蠕动泵的输送原理决定了它没有阀门,密封和计量都依赖管壁的弹性回位。滚轮压扁管子时排量取决于压扁程度,回弹时吸入量取决于回弹速度和完整度。当压缩永9变形随挤压次数增长,管子被压扁后无法恢复到原始内径,有效通径缩小,每转排量随之下降。标准硅胶软管连续运行 500 小时后内径收缩 5%—8%,直接对应 3%—5% 的排量衰减。这一过程的隐蔽性在于:衰减是渐进且不可逆的,初期几个百分点的流量变化可能被工艺窗口吸收,等到操作人员注意到灌装量偏差时,回弹储备已经消耗到无法通过调泵参数挽回的程度。动态回弹寿命的本质,是通径保持在可接受范围内的持续时间。
食品级高回弹硅胶管的硬度选择,在动态工况下比静态密封更窄。蠕动泵专用硅胶管的邵氏硬度通常控制在 Shore A 50—65 区间。硬度偏高(如 65A 以上),管体刚性增大,在滚轮挤压下的局部应力更高,交变应力下裂纹萌生更早,抗疲劳寿命反而缩短;硬度偏低(如 50A 以下),单次挤压的形变更大,回弹行程更长,虽然初始跟随性好,但压缩永9变形的增长速率更快,长期运行后更容易出现回弹不足和计量漂移。50—65A 不是“蕞优硬度”,而是在抗疲劳和回弹保持之间划出的可用窗口;窗口内的具体选择,取决于泵速、挤压比和目标流量精度,而不是孤立地追求“更软弹”或“更挺”。
当灌装线发现流量下降,蕞直接的操作是调高泵速来补偿。这在短期内恢复了名义排量,但代价是加速回弹衰减:更高的泵速意味着单位时间内更多的挤压循环,已经疲劳的管体在更短的日历时间内走完剩余的回弹寿命。更根本的问题是,回弹衰减改变的不只是排量均值,还有每次挤压的排量一致性——管壁回弹不完整的区域对滚轮挤压的响应变得不均匀,流量波动随之放大。靠转速补偿掩盖衰减,等于用更快的循环去加速下一次衰减的到来。
GB 4806.16-2025 优先为食品接触用硅橡胶单独立标,新增的挥发性物质(VOM)限量 ≤0.5 g/100g 是本次标准切换中蕞具筛选力的指标之一。挥发性物质主要来自环硅氧烷类低聚物(D4—D7 等)和硫化不充分的小分子残留。对于食品级高回弹硅胶管,这条限值的工程含义不是“选铂金硫化就自动通过”,而是硫化体系、硫化程度和后处理工艺必须作为一个整体来设计。铂金硫化提供了低副产物的反应路径,但如果交联密度调控偏向“更容易回弹”的软质配方而牺牲了硫化充分性,VOM 仍可能波动;反之,过度追求硫化充分而交联密度偏高,回弹疲劳寿命又可能受损。合规与高回弹在交联网络设计层面是同一件事的两个输出,不能先定性能再“补合规”,也不能先过检测再“找回弹”。
GB 4806.16-2025 将高锰酸钾消耗量和重金属的迁移试验条件从 60℃/0.5 小时延长至 60℃/2 小时,对材料在更接近实际使用时间的条件下的稳定性提出了更高要求。对于食品级高回弹硅胶管,这一变化提示选型验证不能停留在“同配方板材或标准试片”的数据上。蠕动泵管和灌装管的壁厚、内径和动态使用状态与标准试片不同,制品级的迁移数据才能反映管体在实际接触条件下的表现。尤其对于同时追求高回弹和合规的薄壁或厚壁管,取样部位、接触介质和试验时长都应当在验证计划中被明确覆盖,而不是用原材料报告替代成品证据。
如果只能增加一项验证,应当是在模拟实际挤压频率和压缩率条件下,经过一定循环次数后的压缩永9变形和内径变化。新管的回弹率 ≥85% 和压缩永9变形 ≤15% 是入场门槛,但两根门槛内的管子,在 10 万次或 50 万次动态压缩后的回弹保持可能相差一倍。这一测试的价值在于把“高回弹”从材料属性转化为寿命预测参数:衰减曲线的形状——是前期平缓后期陡降,还是均匀线性下降——直接决定更换周期和维护策略。对于蠕动泵和灌装线,动态疲劳后的回弹保持数据比任何静态证书都更接近真实选型决策。
食品灌装线的流量校准是针对当前这批管子做的。如果批次之间的回弹性能存在系统性偏移,更换新批次时即使每根管都“符合规格”,泵的流量匹配也可能需要重新调整。气相胶的填料分散均匀度和铂金硫化的交联一致性,在批次稳定性上具有材料层面的优势,但这仍然需要通过批次间的压缩永9变形和硬度实测分布来验证。选型时向供应商索取的,不应只是一份“符合 ≤15%”的结论性声明,而是多批次实测值的分布范围和离散程度。灌装计量的稳定性,在管子装上泵之前就已经被批次一致性决定了一半。
食品级高回弹硅胶管的“高回弹”,在静态数据表上是一个容易获得的标签:回弹率 ≥85%、压缩永9变形 ≤15%,很多产品都能印上去。但灌装线和蠕动泵真正消耗的是动态回弹寿命:在数十万次挤压后,管体还能不能回到足够接近原始内径的位置,流量还能不能维持在工艺窗口内,GB 4806.16-2025 的 VOM 和迁移限值在制品上还能不能稳定兑现。把选型终点从“新管按下去弹得快不快”推进到“寿命终点回弹还剩多少”,需要锁定的不只是材料牌号,还包括气相法基体、铂金硫化的交联一致性、硬度与目标泵速的匹配、以及动态疲劳后的压缩永9变形衰减数据。新管的回弹是入场券,衰减曲线的斜率才是选型的终点。
如需针对具体食品灌装或蠕动泵工况(目标流量精度、泵速与挤压比、动态疲劳寿命要求、GB 4806.16-2025 合规数据对接)获取气相法/铂金硫化材料路线、硬度窗口与动态回弹验证方案的匹配建议,可通过 嵘牌官网(www.czrpxs.com) 或全国客服热线 400-8282-760 对接技术团队,提供介质类型、工作温度、泵管规格与预期更换周期后获取定制化食品级高回弹硅胶管方案。